eng
+86 189 6101 2359
+86 133 6521 5663
+86 138 5268 6835
De meeste roestvrijstalen schroeven worden niet uit staafmateriaal gesneden. Ze worden koud gevormd uit draad met snelheden die veel ingenieurs zouden verbazen, waarna de draad wordt gerold, gereinigd en geïnspecteerd. Elke stap laat een vingerafdruk achter op de voltooide schroef: korrelstroom, oppervlakteafwerking, schroefdraadnauwkeurigheid en corrosieprestaties. In dit artikel heeft het woord schroef betrekking op bouten en andere schroefdraadbevestigingen. Als u het proces begrijpt, kunt u betere vragen stellen over de onderdelen die u koopt en herkennen waarom twee schroeven met identieke afmetingen zich in dezelfde montage heel verschillend kunnen gedragen.
Elke schroef begint als een stalen walsdraad, doorgaans met een diameter van 5,5 mm tot 25 mm, geleverd in kwaliteiten gekozen op sterkte en corrosiebestendigheid. De meest voorkomende austenitische kwaliteiten voor roestvrijstalen bevestigingsmiddelen zijn 304/304L en 316/316L. Kwaliteit 316L bevat molybdeen, wat de weerstand tegen chloriden en zuren verbetert, waardoor het de voorkeur geniet voor maritieme, chemische en voedselverwerkende omgevingen. Vóór het vormen wordt de staaf gebeitst om aanslag te verwijderen, bekleed met een geschikt treksmeermiddel en door een reeks hardmetalen matrijzen getrokken om de exacte diameter te bereiken die nodig is voor de schroefmaat die wordt gemaakt.
Draadtrekken gaat niet alleen over de diameter. Het regelt ook het volume van de blanco die de kopmatrijs zal vullen en de draadhardheid die de kop aankan. Een draad die te hard is, kan in de kopmatrijs barsten; een draad die te zacht is, vult mogelijk niet de scherpe hoeken van de kop. Daarom controleert een fabrikant vóór productie de binnenkomende materiaalcertificaten, treksterkte en oppervlaktedefecten.
Koude kop is de kern van de moderne schroefproductie. Een stuk getrokken draad wordt op het exacte gewicht van het blanco stuk gesneden, door een reeks matrijzen overgebracht en met hoge snelheid door ponsen geslagen. De impact dwingt het staal om in de vorm van het hoofd te vloeien. Zeskantkoppen, pankoppen, verzonken koppen, flenzen en vierkante halzen kunnen allemaal worden gevormd zonder het metaal te verwarmen. Doordat het materiaal vloeit volgt de korrelstructuur de contouren van de kop en wordt niet onderbroken door snijden. Dit is de belangrijkste reden dat een koudkopschroef sterker en betrouwbaarder is dan een machinaal bewerkte schroef van hetzelfde materiaal.
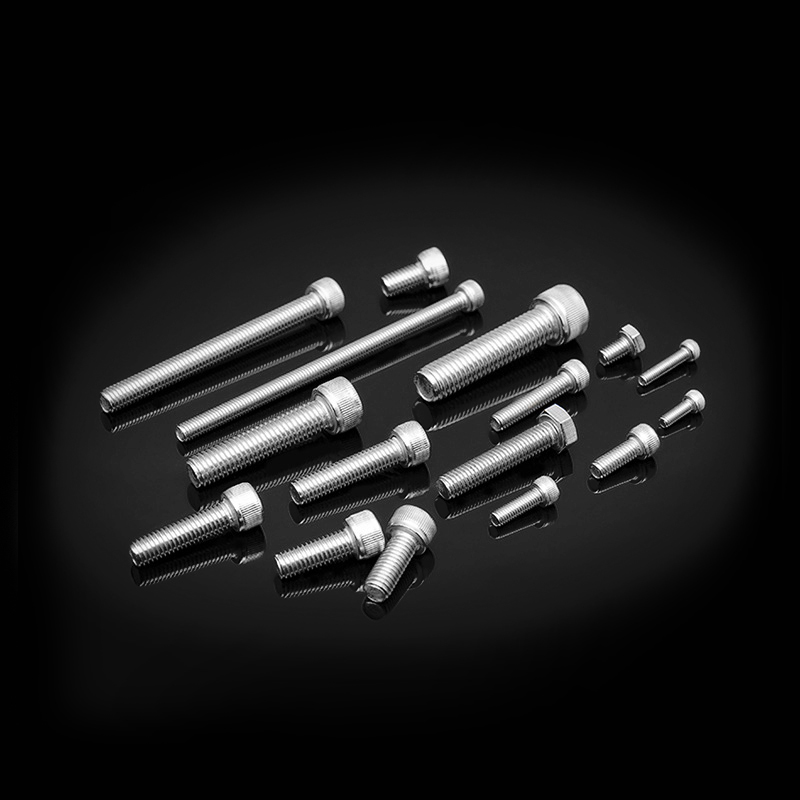
Een veelvoorkomend voorbeeld van een koudgevormde kop is de zeskantige dopschroef. De interne zeskantige socket is niet uit een machinaal bewerkte plano gemaakt; het wordt in de header geëxtrudeerd, waardoor de korrelstructuur continu blijft.
 DIN 912 roestvrijstalen inbusbouten met binnenzeskant Door de koude kop wordt de interne zeskantige socket geëxtrudeerd, waardoor de korrelstructuur continu blijft. Geschikt voor mechanische apparatuurverbindingen die koppelmontage en sterke bevestiging onder hoge belastingen vereisen. Bekijk Product →
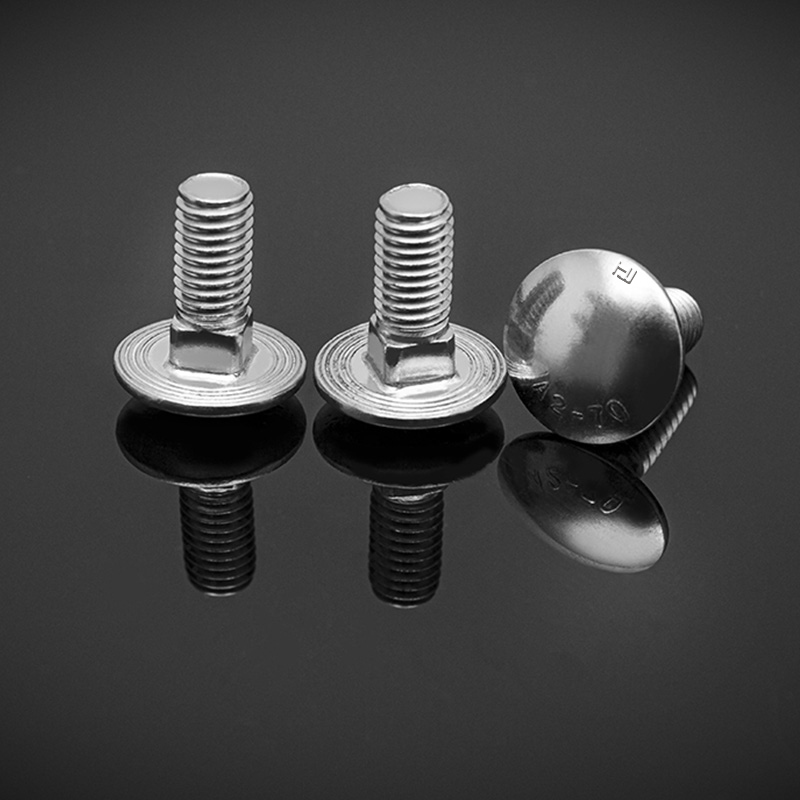
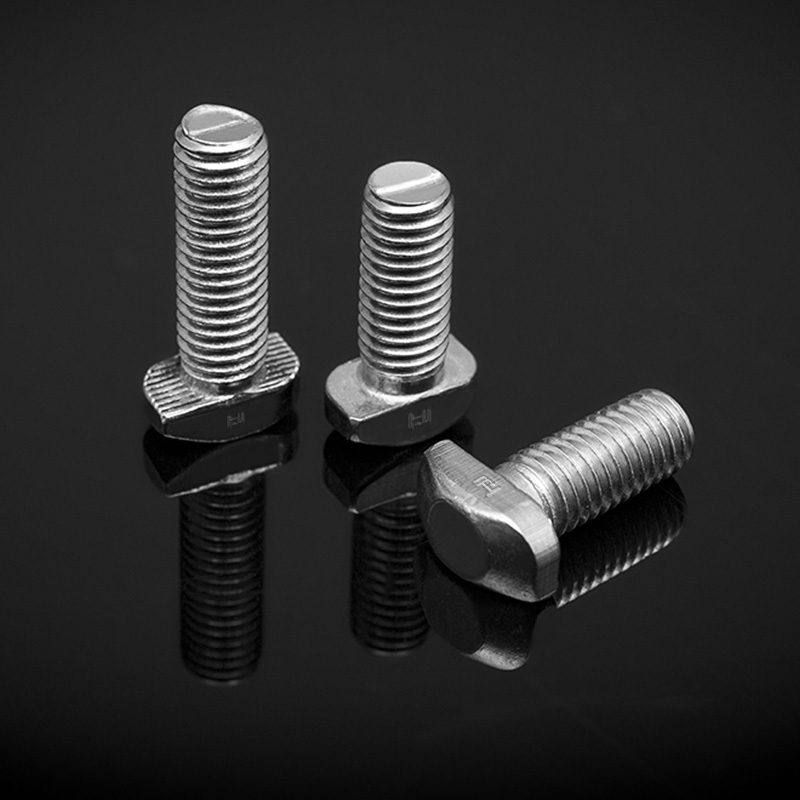
Cold Heading produceert ook speciale kopvormen, zoals paddenstoelkoppen met vierkante halzen, die vaak worden gebruikt in hout- en structurele verbindingen, en niet-standaard geometrieën die niet economisch kunnen worden gesneden.
Nadat de kop is gevormd, heeft de plano geen draden. De volgende stap is het draadrollen, ook wel draadvormen genoemd. Het plano wordt tussen platte matrijzen of tussen roterende cilindrische matrijzen geperst waarvan de ribbels en groeven het spiegelbeeld zijn van de vereiste draad. Terwijl de matrijzen het staal samendrukken, wordt het materiaal naar buiten geduwd om de wortels en toppen te vormen. Er zijn geen chips en geen materiaalverlies.
Gewalste draden hebben verschillende voordelen:
Draadsnijden is gereserveerd voor zeer grote diameters, monsters of materialen die niet taai genoeg zijn om te rollen. Voor de meeste RVS schroeven in de maten M2 t/m M20 is walsen de standaard.
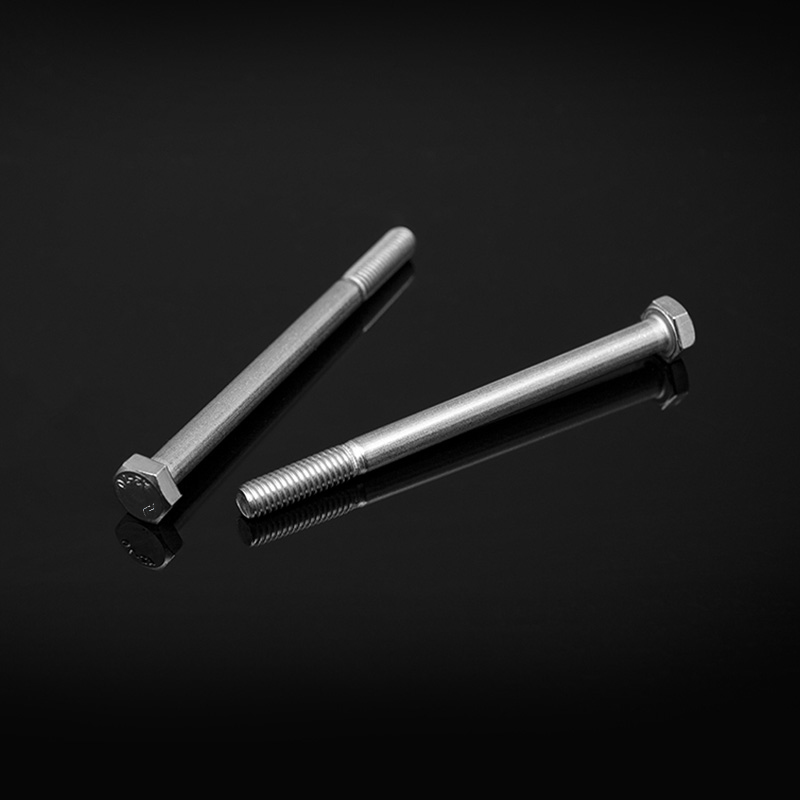
Een typisch voorbeeld zijn schroeven met volledig schroefdraad, geproduceerd volgens DIN 933: de kop is koudkop en de schacht wordt over de volledige lengte in één keer gerold.
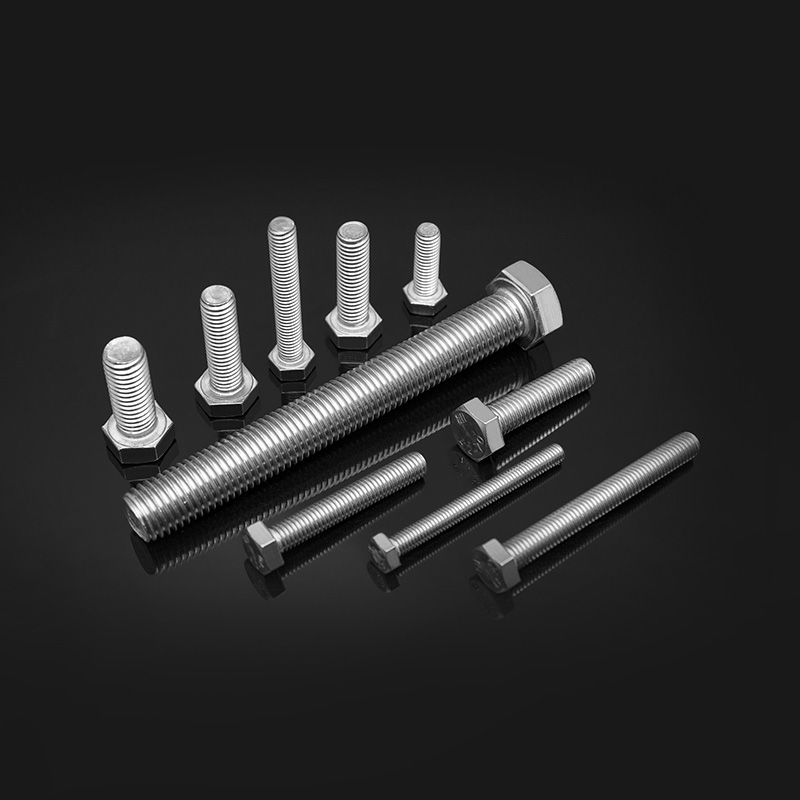 DIN 933 roestvrijstalen zeskantbouten met volledige draad Het ontwerp met volledige schroefdraad zorgt voor een sterke verbinding voor zware toepassingen. Koudkop en draad gerold in één doorgang, geschikt voor zwaar materieel, industriële machines en de bouw. Bekijk Product →
Een veel voorkomende misvatting is dat roestvrijstalen schroeven worden gehard door een warmtebehandeling in een oven. In werkelijkheid kunnen austenitische kwaliteiten zoals 304 en 316L niet worden gehard door warmtebehandeling; hun kracht komt voort uit koud werk veroorzaakt door draadtrekken en koud koppen. Er kan een behandeling bij lage temperatuur worden toegepast om de restspanning na ernstige vervorming te verlichten, en uitgloeien kan de taaiheid herstellen als het materiaal te veel is uitgehard.
Martensitische roestvaste staalsoorten zoals 410 of 420 zijn anders: ze worden gehard door afschrikken en ontlaten en worden gebruikt waar een hogere hardheid en slijtvastheid nodig zijn. Voor industriële austenitische bevestigingsmiddelen geeft de zinsnede A2-70 of A4-80 al de eigenschapsklasse aan, die wordt bereikt door middel van koudvervormen.
Na het vormen en de warmtebehandeling worden de schroeven gereinigd om smeermiddelen en metaaldeeltjes te verwijderen en vervolgens gepassiveerd in een salpeter- of citroenzuurbad. Passivering lost het vrije ijzer op van het oppervlak en bevordert de natuurlijke chroomoxidelaag die roestvrij staal zijn corrosieweerstand geeft. Voor een helderder, gladder oppervlak kan elektrolytisch polijsten worden gespecificeerd.
De kwaliteitscontrole loopt van de binnenkomende draad tot de verpakte doos. In onze productielijnen controleren we de blancogrootte, kopvulling, spoeddiameter, hardheid en visuele oppervlakteconditie. De definitieve steekproeven worden getoetst aan de geldende norm. In de onderstaande tabel vindt u een overzicht van veelvoorkomende controles.
| Controleer | Wat het verifieert | Gemeenschappelijke methode |
|---|---|---|
| Dimensionale nauwkeurigheid | Kophoogte, kopbreedte, spoeddiameter | Remklauwen, plugmeters, optische comparator |
| Mechanische sterkte | Proefbelasting, treksterkte | Trekproefmachine |
| Hardheid | Weerstand tegen indrukking | Vickers- of Rockwell-test |
| Corrosiebestendigheid | Weerstand tegen rode roest | Zoutsproeitest |
| Oppervlaktekwaliteit | Bramen, scheuren, matrijssporen | Visuele inspectie, microscoop, magnetische deeltjestest |
Normen spelen een grote rol. ISO 3506-1 definieert eigenschapsklassen voor roestvrijstalen bevestigingsmiddelen: A2-70 betekent een austenitisch bevestigingsmiddel van het type 304 met een minimale treksterkte van 700 MPa, terwijl A4-80 verwijst naar een bevestigingsmiddel van het type 316 met 800 MPa. Een verantwoordelijke leverancier zal het hoofd markeren wanneer de vorm dit toelaat en zal testcertificaten verstrekken, ondersteund door traceerbare gegevens.
Weten hoe schroeven worden gemaakt, verandert de manier waarop u ze koopt. Koudgewalste schroeven met schroefdraad presteren gewoonlijk beter dan gesneden of machinaal bewerkte schroeven onder vermoeiingsbelasting, daarom hebben ze de voorkeur in motoren, spoorvoertuigen, windturbines en staalconstructies. Maar het proces werkt alleen goed als de draad schoon is, de matrijzen worden onderhouden en het inspectieprogramma reëel is.
Vraag voordat u een bestelling plaatst om materiaalcertificaten, markeringen van de eigendomsklasse, dimensionale testrapporten en zoutsproeigegevens. Bezoek de fabriek of vraag videobewijs van de productie aan. Versleten matrijzen met koude kop kunnen scheuren onder de kop achterlaten die onzichtbaar zijn voor het blote oog, en een slechte batch kan een eenvoudige maatcontrole doorstaan terwijl interne defecten verborgen blijven. Een betrouwbare leverancier laat u zien hoe zij deze risico’s beheersen.
Om een praktische specificatie voor uw toepassing te definiëren, kunt u onze gids voor het kiezen van roestvrijstalen bouten .
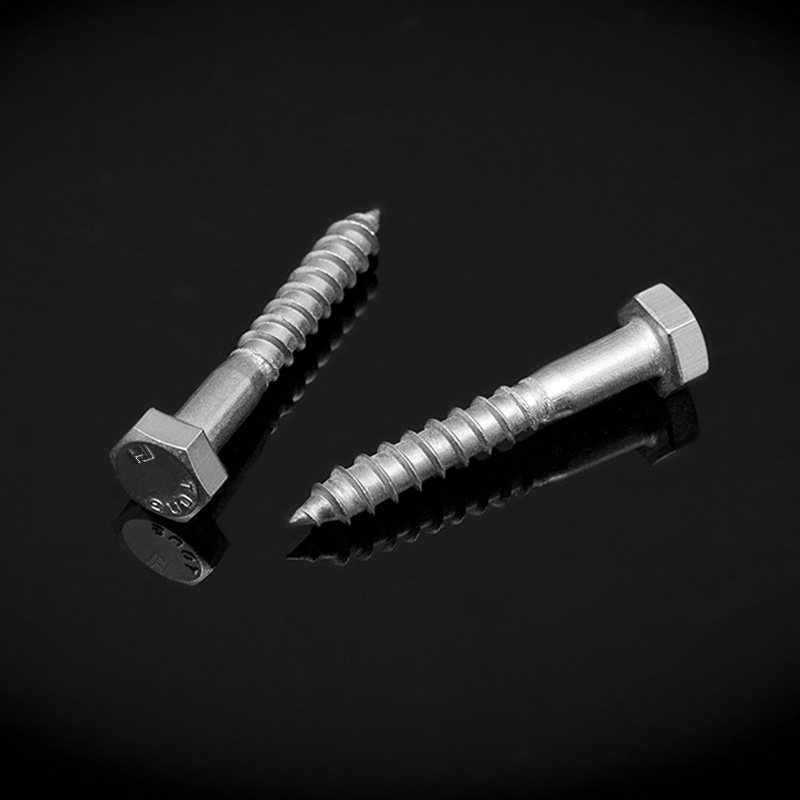
Via hetzelfde proces worden ook speciale hoofdvormen gemaakt. Een paddenstoelkop met vierkante hals heeft bijvoorbeeld een koude kop met een vierkante kraag onder de kop om rotatie in hout of structurele verbindingen te voorkomen.
 DIN 603 roestvrijstalen paddestoelkop vierkante halsbouten Halfronde kop met vierkante hals voorkomt rotatie, ideaal voor hout- en metaalverbindingen. Korte draad is geschikt voor zachtere materialen zoals hout, gebruikt in meubels en structurele verbindingen. Bekijk Product →
Dit is het soort variatie dat bewijst dat een fabrikant gereedschapsontwerp begrijpt, en niet alleen catalogusnormen.
De productie van schroeven is een precisievormdiscipline. Als u eenmaal weet hoe schroeven worden gemaakt, kunt u een leverancier beoordelen op de kwaliteit van zijn draad, de staat van zijn matrijzen, de stabiliteit van het draadrollen en de volledigheid van zijn inspectiegegevens. Dat is veel zinvoller dan alleen prijzen vergelijken.
Draad Tolerantie: 6g standaard DIN 13-15, DIN 13-12 Staafdiameter d d≤M20: A2-70, A4-70; M20<d≤M39: A2-50, A4-50; d≥M39: C3, C4; d<M39
See Details
Auteursrecht © Jiangsu Huajie roestvrij staalproducten Co., Ltd. Alle rechten voorbehouden.